01

Коване
Заготовка, изкована близо до формата си; потокът от зърна следва основата на зъба.


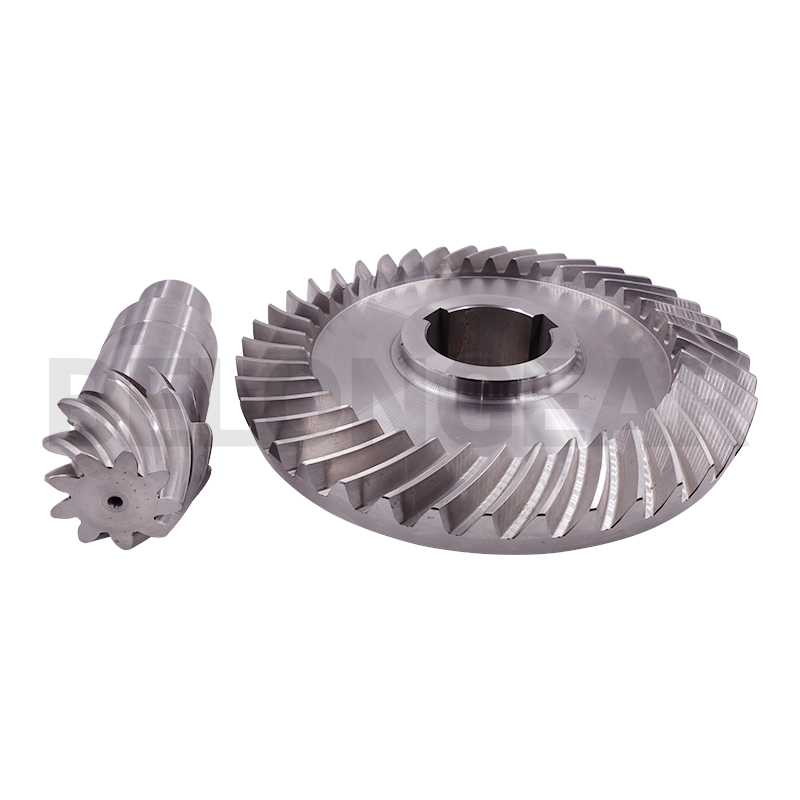

Задвижването на миксера започва под пълен барабан и работи в прах и пясък. Двойката скосени зъбци се шлифова след закаляване, така че зъбът е завършен, преди да попадне в тази среда, вместо да се износва по пътя си към контакт.
Спирално-конусното зъбно колело се определя както от начина, по който е обработен зъбът му, така и от неговите размери. Маршрутът определя постижимата точност, шум и цена, така че той се съгласува преди публикуването на чертежа, а не се оставя на цеха.
| Маршрут | Как е завършен зъбът | Избран кога | Ограничение |
|---|---|---|---|
| Глийсън прегази | Зъбите се изрязват, закаляват и след това се полират по двойки на полираща машина Gleason. Двойката се обработва с абразивна паста, така че контактът се осъществява по целия зъб, а не само там, където го е оставил режещият инструмент. | Тиха работа при умерена скорост; голям обем; класическият автомобилен и мотор-редукторен маршрут. | Притриването коригира контакта, а не геометрията на режещия зъб, така че постижимата точност се задава преди закаляване. |
| Глийсън ГраундТАЗИ СТРАНИЦА | След закаляване, страничните повърхности на зъба се шлифоват на шлифовъчна машина Gleason. Шлифоването коригира деформацията, която закаляването оставя, така че готовият зъб остава в рамките на строг профилен допуск, вместо да се разчита на припокриване, за да се осигури контакт. | По-висока скорост, по-голяма точност и по-нисък шум от притискането; пътят за скоростни кутии, които работят непрекъснато. | Шлайфането е по-бавна и по-скъпа стъпка за довършителни работи, така че се избира там, където точността го оправдава. |
| Твърд разрез на Клингелнберг | Зъбите се изрязват грубо меко, закаляват се и след това се обработват твърдо чрез рязане на машина Klingelnberg. Рязането на закаления зъб избягва отделна операция по шлифоване и предпазва повърхността на зъба от следи от шлифоване. | Твърда обработка, където шлифоването е трудно, и за геометрия по системата Клингелнберг. | Мекото грубо рязане трябва да остави правилния материал, така че грубото и твърдото рязане се планират като една операция. |
Стойностите по-долу са от чертежа за този артикул. Където на страницата е посочен материал или степен на точност, това се повтаря и тук; всичко останало се потвърждава с вас по време на прегледа на чертежа, а не се предполага от каталога.
| Елемент | Този продукт | Как се потвърждава |
|---|---|---|
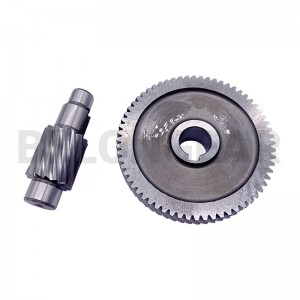
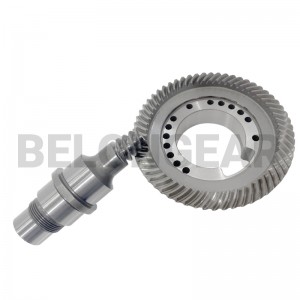
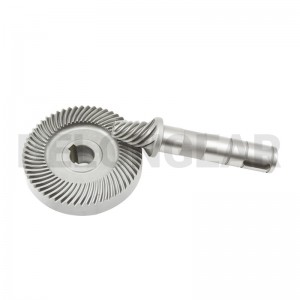
| Тип зъбно колело | Конично зъбно колело и пиньон за задвижване на миксер | Рисуване |
| Довършителни работи | Зъбът се шлифова след втвърдяване | Доклад за точност |
| Материал | Цементираща легирана стомана по чертеж | Сертификат за материали |
| Мито | Висок стартов въртящ момент, прашна среда | Рисуване |
| Точност | Към чертежа; проверено върху центъра на зъбното колело | Доклад за точност |
| Обхват на доставката | Комплект съвпадащи зъбни колела и пиньони | Доклад за свързване на мрежи |
Строителните задвижвания са посочени въз основа на натоварването и околната среда, които влияят на чертежа.
Стартирането срещу пълен барабан определя дълбочината на корпуса и твърдостта на сърцевината.
Прахът повишава изискванията за уплътняване и смазване, а зъбното колело трябва да толерира ограничено смазване.
Задвижванията на миксерите варират значително; и двете са потвърдени за всяка машина.
Цената на един комплект за подмяна е включена в цената на настройката, а не е разпределена за цяла партида.
Повечето оплаквания по спираловидно-конусното задвижване идват от монтажа, а не от зъбите. Това са трите точки, които монтьорът трябва да контролира на машината.
Зъбът се изрязва с шлифовъчен материал, закалява се и след това се шлифова до профил. Шлифоването коригира деформацията, оставена от термичната обработка, така че крайната точност не зависи от пещта.
Заготовка, изкована близо до формата си; потокът от зърна следва основата на зъба.

Отворът, челата и монтажното рамо са обработени като референтни точки за рязане и измерване.

Зъбите са леко изпъкнали, така че шлифоването има материал за отстраняване след закаляване.

Карбуризация и закаляване до определената дълбочина на корпуса, като по страничните стени се оставя шлифовъчен материал.

Еталонните точки се шлифоват първо, защото зъбът се шлифова спрямо тях.

Фронтовете се шлифоват на шлифовъчна машина Gleason до крайния профил, коригирайки деформациите от термична обработка.
Маршрутът определя кои проверки се прилагат. Всеки комплект се измерва в центъра на зъбното колело и двойката се зацепва, а резултатите се издават със стоките, вместо да се съхраняват вътрешно.

Отвор, лицева повърхност и монтажно разстояние спрямо чертежа.Отчет за измерения

Химични и механични свойства на суровия прът.Сертификат за материали

Твърдост на повърхността след втвърдяване.Доклад за термична обработка

Дълбочина на корпуса и микроструктура на зъба.Доклад за термична обработка

Грапавостта на земята по страните, основният двигател на шума от зъбните колела.Доклад за грапавост

Профил, стъпка и стъпка на измервателния център за зъбно колело.Доклад за точност

Модел на контакт и хлабина на двойката.Доклад за свързване на мрежи
Спиралните конусни зъбни колела се избират за плавно предаване под прав ъгъл при висока скорост. Belon доставя зъбни колела за тези индустрии.
 Строителство
 Минно дело
 Цимент
 Земеделие
Защото задвижването стартира под товар и работи в прах. Профилът на земята е правилен от първото стартиране, вместо да се разработва.
Да, от чертежа или чрез измерване на износената двойка. Размерите за монтаж на задвижването трябва да бъдат потвърдени.
Това влияе на уплътняването и смазването повече от зъба, но твърдо обработената повърхност понася по-добре гранично смазване.
Зъбните колела се доставят съгласно чертежа; двигателят, барабанът и корпусът остават при производителя на машината.
Изпратете чертежа или износения чифт заедно с монтажното разстояние и режима на работа. След това маршрутът, материалът и точността могат да бъдат потвърдени спрямо действителните нужди на машината.